


Płytki z węglików spiekanych CNC to ogólne określenie wymiennych płytek tokarskich, które są głównymi narzędziami we współczesnej obróbce skrawaniem metalu i są szeroko stosowane w toczeniu, frezowaniu, wycinaniu rowków i obróbce gwintów itp. W zależności od ich budowy są one podzielone na cztery kategorie: typ integralny, typ płytki (w tym typ spawany i typ tulejki), typ-amortyzujący i typy specjalne. Wśród nich typ tulei zaciskowych obejmuje typy nie-toczące się i toczące. Jeśli chodzi o materiał, stosują głównie płytki powlekane, płytki metalowo-ceramiczne i płytki ze stopów twardych, które mają wysoką odporność na zużycie i wysoką wydajność. Wydajność obróbki jest ponad czterokrotnie wyższa niż w przypadku tradycyjnych wkładek spawanych.

Wraz z postępem technologii powlekania odporność na zużycie i-wysoką temperaturę ostrzy CNC jest stale poprawiana, co znacznie zwiększa wydajność przetwarzania i obniża koszty produkcji. Mechanizmy zużycia obejmują zużycie ścierne, zużycie adhezyjne, zużycie dyfuzyjne i zużycie chemiczne: dwa pierwsze są spowodowane zarysowaniem twardych cząstek i adsorpcją materiału na poziomie-atomowym; dwa ostatnie obejmują dyfuzję-pierwiastków wysokotemperaturowych i reakcje chemiczne medium tnącego. Narzędzia skrawające ze stali-szybkotnącej są podatne na zużycie spowodowane zmianą fazy ze względu na ograniczenie temperatury przejścia fazowego, co powoduje spadek twardości. Model ostrzy CNC jest zgodny z międzynarodowym standardem ISO, definiującym parametry, takie jak kształt ostrza, kąt przyłożenia, rodzaj rowka-łamającego wiór itp. za pomocą 11-cyfrowych kodów oraz wykorzystując precyzyjne wzory do obliczenia prędkości skrawania i parametrów obróbki gwintu.

Klasyfikacja
Istnieje wiele rodzajów płytek skrawających CNC, które są szeroko stosowane. Można je podzielić na następujące kategorie:
Płytki skrawające CNC można podzielić na różne konfiguracje w oparciu o ich kształty geometryczne, takie jak kształty kwadratowe, okrągłe, ośmiokątne, rombowe, trójkątne i zakrzywione. Można je również sklasyfikować według rozkładu krawędzi skrawającej na płytki jedno-i podwójne-krawędzie.
Typ integralny:Wykonane poprzez szlifowanie jednego kawałka materiału. Podczas użytkowania część tnącą można zeszlifować do pożądanego kształtu w zależności od różnych celów.
Typ klejony:Dzieli się na typ spawany i typ tulei zaciskowej. Typy tulei zaciskowych można dalej podzielić na-nieodwracalne i odwracalne, w zależności od różnych struktur korpusu narzędzia. Nowoczesne odwracalne płytki skrawające-z tulejką zaciskową mają różnorodne konstrukcje, takie jak dwustronna-płytka skrawająca POMG z dziesięcioma krawędziami skrawającymi; Q6-MNMG to równoboczna sześciokątna płytka skrawająca wklęsła wewnętrznie; a wkładka skrawająca Q3-MCMT przyjmuje dodatnią strukturę kątową.
Typ amortyzacji:Gdy stosunek długości ramienia roboczego do średnicy narzędzia skrawającego jest większy niż 4, w celu zmniejszenia drgań narzędzia i poprawy dokładności obróbki przyjmuje się specjalną konstrukcję narzędzia. Służy głównie do wytaczania.
Typ chłodzenia wewnętrznego:Chłodziwo tnące narzędzia jest przekazywane do wewnętrznej części korpusu narzędzia poprzez wrzeciono główne lub uchwyt narzędzia i natryskiwane na krawędź skrawającą przez otwory natryskowe.
Typy specjalne:Obejmuje to mocne mocowanie, gwintowanie dwustronne i narzędzia kompozytowe itp. W narzędziach skrawających CNC stosuje się głównie odwracalne płytki skrawające typu-z tuleją zaciskową.
Technologia materiałów i produkcji
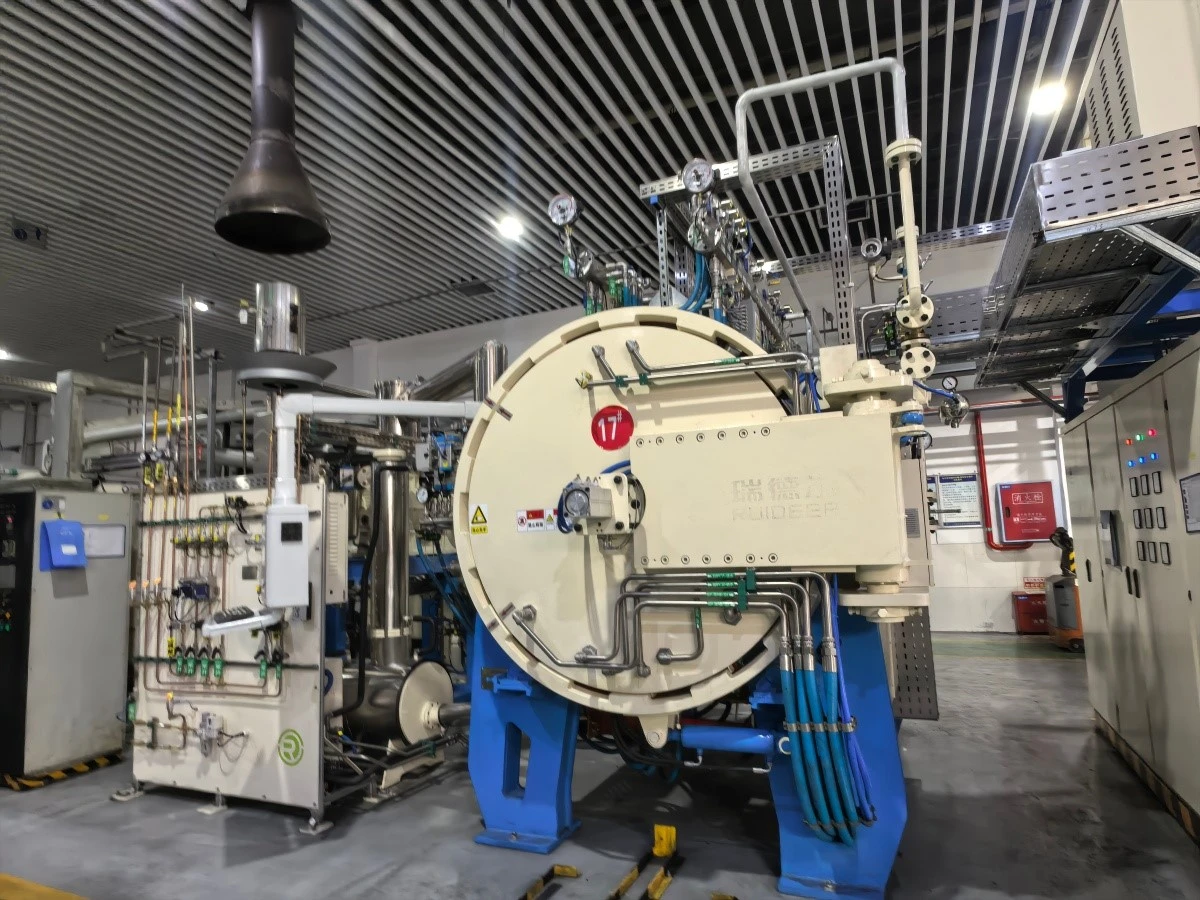
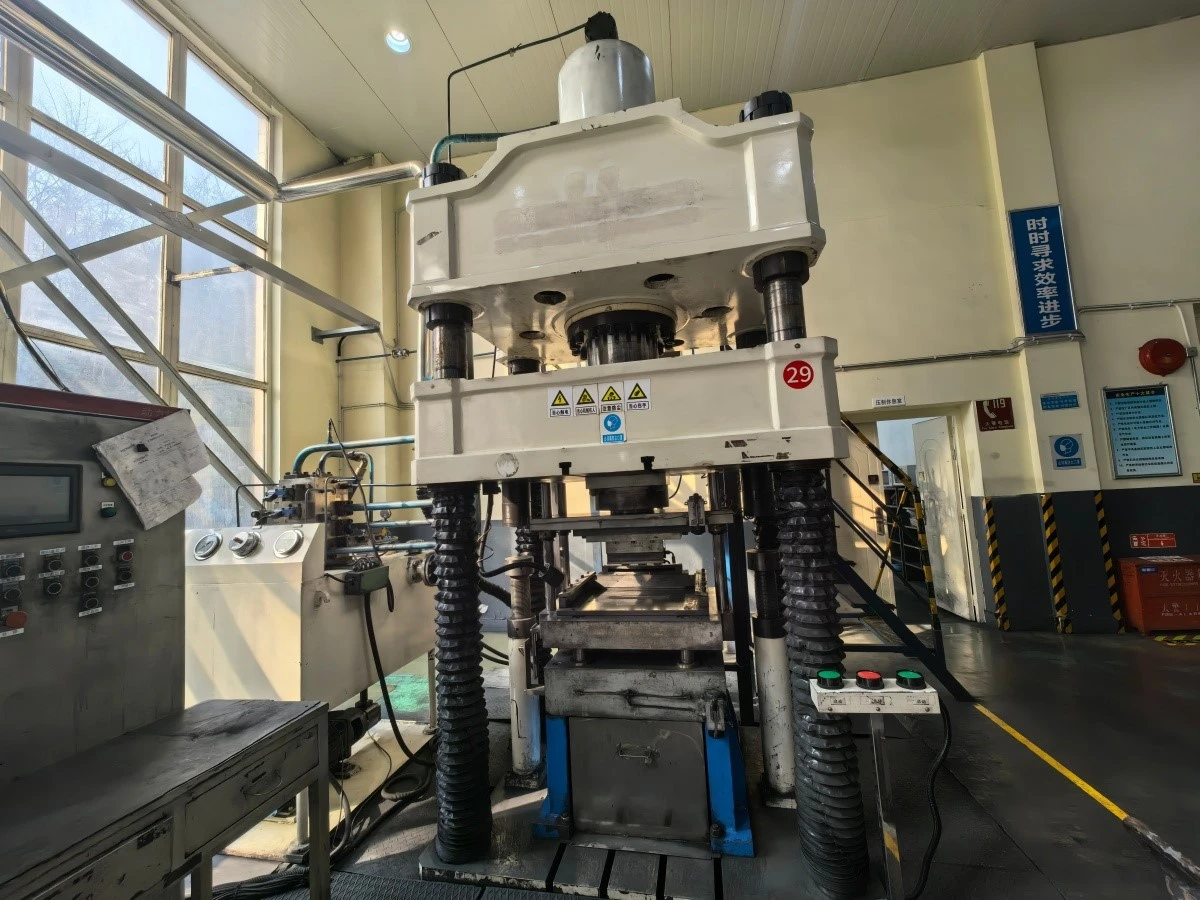
Ostrza CNC z twardego stopu są produkowane w technologii metalurgii proszków, przy użyciu kobaltu jako spoiwa. Mają wysoką twardość, odporność na zużycie i wysoką-odporność na temperaturę i nadają się do obróbki różnych stali, żeliw, metali itp. Proces produkcyjny zazwyczaj obejmuje przygotowanie proszku, prasowanie i formowanie oraz-spiekanie w wysokiej temperaturze w temperaturach od 1300 do 1700 stopni.
Ostrza ceramiczne są wykonane z materiałów całkowicie nie-metalowych, o wyższej twardości i większej kruchości oraz charakteryzują się lepszą odpornością na ciepło i zużycie, dzięki czemu nadają się do-szybkiej obróbki większości stali i żeliwa. Proces produkcyjny jest podobny do procesu w przypadku twardych stopów i obejmuje przygotowanie proszku, prasowanie i formowanie, spiekanie oraz-obróbkę końcową.
Do ultratwardych materiałów zalicza się głównie sześcienny azotek boru i diament polikrystaliczny. Są produkowane w warunkach ultra-wysokiego ciśnienia i-wysokiej temperatury. Ostrza z regularnego azotku boru są zwykle używane do obróbki bardzo twardych stali lub żeliwa, natomiast tarcze z polikrystalicznego diamentu są używane do obróbki metali nie-żelaznych,-materiałów niemetalowych itp.
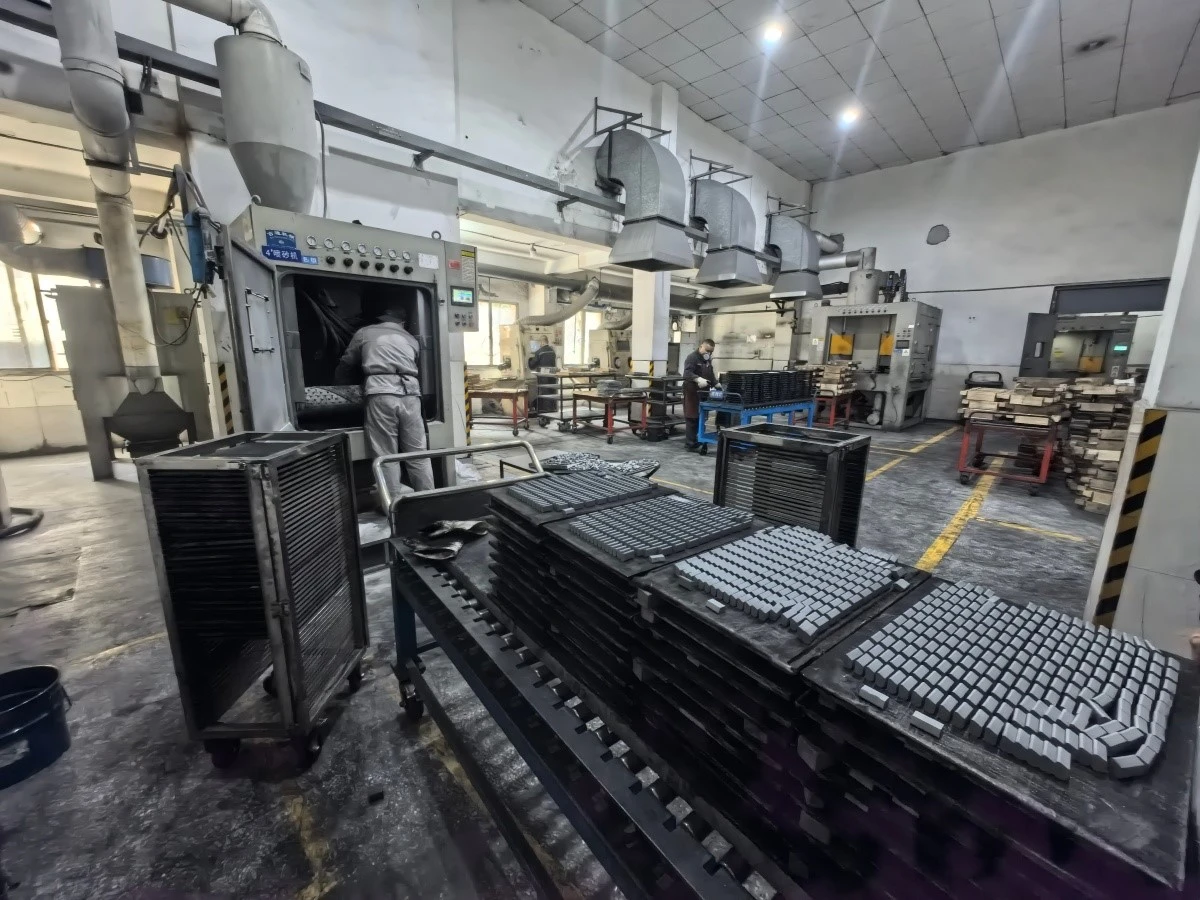
Ostrza spiekane zwykle wymagają-obróbki końcowej, takiej jak szlifowanie, polerowanie, piaskowanie i powlekanie.

Kształty geometryczne i ewolucja projektu
Płytki wymienne ewoluowały od prostych konfiguracji do bardzo złożonych-form trójwymiarowych dzięki innowacyjnej topologii geometrycznej, co pozwoliło uzyskać kontrolę kosztów przy jednoczesnej regulacji mechaniki cięcia w celu zwiększenia wydajności i dokładności przetwarzania. W nowoczesnych konstrukcjach płytek tradycyjna płaska struktura kątowa została w dużej mierze zastąpiona gładkimi-wymiarowymi powierzchniami, co miało na celu optymalizację konfiguracji geometrii skrawania w celu osiągnięcia równowagi pomiędzy kontrolą i łamaniem wiórów, poszerzając zakres możliwości dostosowania obróbki i poprawiając stopień wykorzystania materiału skrawającego.
Koncepcja mechanicznego mocowania wymiennych płytek ze stopu twardego na korpusie narzędzia w celu utworzenia zmontowanego narzędzia tnącego została po raz pierwszy zastosowana pod koniec lat pięćdziesiątych XX wieku.
POMG to dwustronna, pięciokątna płytka ze stopu twardego, charakteryzująca się pięciokątną strukturą i wymienną konstrukcją zapewniającą dziesięć wymiennych krawędzi skrawających. Konstrukcja o kształcie bocznym umożliwia mocowanie płytki w rowku narzędzia w kształcie litery AV, co pomaga poprawić sztywność. Ta konstrukcja płytki jest stosowana w przypadku dwóch różnych kątów skrawania narzędzi: 55 stopni do obróbki zgrubnej do półwykończeniowej i 14,5 stopnia do toczenia z dużymi posuwami. Kąt ostrza przyjmuje konstrukcję przejścia łuku kołowego i jest wyposażony w płaszczyznę wykańczającą, mającą na celu poprawę chropowatości powierzchni.

Płytka Q6-MNMG firmy ISCAR ma wewnętrznie wklęsłą, równoboczną konstrukcję sześciokątną, odpowiednią do toczenia wielokierunkowego, obróbki profilowania i toczenia powierzchni czołowej, a także nadaje się do obróbki zgrubnej-z dużym obciążeniem. Płytka posiada trzy żebra ustalające zarówno z przodu, jak i z tyłu, które współpracują z odpowiednimi rowkami w dnie rowka narzędzia, zapewniając stabilność toczenia wielokierunkowego.
Płytka Q3-MCMT ma dodatnią strukturę kąta, z nachyloną stroną i dolnym rozmiarem mniejszym niż góra. W porównaniu z ujemnym konturem kąta płytki dwustronnej-, konfiguracja Q3 zapewnia bardziej dodatni kąt natarcia dla kąta skrawania, który jest bardziej płynny i stabilny podczas procesu skrawania oraz zapewnia lepszy dostęp do obróbki-trudno dostępnych miejsc.
Konstrukcje korpusów narzędzi również ulegają ciągłym innowacjom, np. narzędzia tokarskie serii CER-M-TURN firmy ISCAR wyposażone w korpus narzędzia, który można dostosować do różnych wymiennych modułów uchwytów narzędziowych, stosowanych do montażu płytek z twardych stopów, ceramiki, sześciennego azotku boru lub polikrystalicznego diamentu. Korpus narzędzia ma-regulowany kierunek-wylotu chłodziwa pod wysokim ciśnieniem i ulepszony mechanizm zaciskający, który zapobiega obracaniu się lub pękaniu kruchych płytek.

Zasady nazewnictwa modeli
Model ostrza CNC składa się zwykle z 10 cyfr.
Pierwsze cztery litery oznaczają kształt ostrza, kąt przyłożenia, stopień precyzji oraz powierzchnię przedniej krawędzi i typ otworu centralnego. Na przykład D oznacza rombowe ostrze o kącie 55 stopni, N oznacza kąt przyłożenia 0 stopni, M oznacza stopień precyzji, a G oznacza powierzchnię przedniej krawędzi i typ otworu środkowego.
Ostatnie sześć cyfr jest podzielonych na trzy grupy, reprezentujące kolejno długość krawędzi tnącej, grubość ostrza i promień łuku końcówki. Litera na końcu modelu wskazuje materiał ostrza. Na przykład P oznacza stal zwykłą, M stal nierdzewną, K żeliwo, N aluminium lub-metale nieżelazne, S stop-odporny na ciepło lub stop tytanu, a H oznacza materiały-o wysokiej twardości.
Ta zasada nazewnictwa jest zgodna z międzynarodową normą ISO.

Główne przyczyny zużycia
Zużycie ostrza narzędzia CNC spowodowane jest zużyciem ściernym, podczas którego drobne cząstki twarde (takie jak węgliki, tlenki itp.) i zanieczyszczenia (takie jak ziarna piasku, zgorzeliny tlenkowe itp.) oraz przylegające fragmenty wiórów itp. są zarysowane na powierzchni ostrza narzędzia CNC, tworząc rowki, co powoduje zużycie mechaniczne. W przypadku-narzędzi ze stali szybkotnącej o niskiej prędkości skrawania i niskiej temperaturze skrawania (takich jak rozwiertaki, gwintowniki, wiertła itp.) jest to główna przyczyna zużycia.
Zużycie spoiwa występuje, gdy normalne ciśnienie i temperatura skrawania pomiędzy tylną powierzchnią skrawającą ostrza narzędzia CNC a powierzchnią przedmiotu obrabianego oraz pomiędzy przednią powierzchnią skrawającą ostrza narzędzia CNC a wiórem powodują kontakt świeżej powierzchni. Kiedy powierzchnia styku osiągnie odległość atomową, następuje wiązanie adsorpcyjne. Punkty łączenia stopniowo ścinają i odrywają obrabiany przedmiot lub wióry, powodując zużycie wiązania na powierzchni ostrza narzędzia CNC. Zużycie spoiwa jest jedną z głównych przyczyn zużycia twardych stopów podczas skrawania ze średnimi i niskimi prędkościami skrawania.

Zużycie dyfuzyjne zachodzi pod wpływem wysokiej temperatury i wysokiego ciśnienia, gdzie pewne pierwiastki chemiczne zawarte w materiale ostrza narzędzia CNC i materiale przedmiotu obrabianego wzajemnie się dyfundują w stanie stałym, to znaczy pierwiastki takie jak Ti, W, Co w twardym stopie dyfundują do stali, natomiast pierwiastki takie jak Fe, C w przedmiocie obrabianym dyfundują do ostrza narzędzia CNC, powodując spadek twardości, wytrzymałości i wzrost kruchości powierzchni narzędzia oraz przyspieszone zużycie narzędzia. Jest to zużycie dyfuzyjne i jest jedną z głównych przyczyn zużycia narzędzi ze stopów twardych w wysokich temperaturach (800-900 stopni) podczas skrawania.
Ogólnie rzecz biorąc, prędkość dyfuzji W i Co jest większa niż Ti i Ta, więc wydajność cięcia-twardych stopów typu YT-w wysokiej temperaturze jest lepsza niż stopów typu YG-. Zużycie przemiany fazowej występuje podczas skrawania narzędziami ze stali-szybkiej, gdy temperatura skrawania przekracza temperaturę przemiany fazowej (550-600 stopni), mikrostruktura ostrza narzędzia CNC ulegnie zmianie, co spowoduje spadek twardości, przyspieszone zużycie, a zatem zużycie przemiany fazowej jest jedną z głównych przyczyn zużycia ostrzy narzędzi CNC ze stali szybkotnącej. Zużycie chemiczne zachodzi w określonej temperaturze, gdzie czynniki otaczające obszar skrawania, takie jak powietrze i chłodziwo, wchodzą w reakcję chemiczną z materiałem narzędzia, tworząc luźne i kruche związki. Związki te są łatwo ścierane i usuwane przez materiał tnący i obrabiany przedmiot, powodując zużycie ostrza narzędzia CNC.

Gatunek węglika spiekanego wolframu

Gorące produkty


Informacje o firmie
Kunshan Zhiyi Dingli Cemented Carbide Tool Co., Ltd. jest zaufanym producentem płytek CNC z węglików spiekanych (wymiennych płytek tokarskich) do nowoczesnych operacji skrawania metalu. Nasze płytki są szeroko stosowane w toczeniu, frezowaniu, rowkowaniu i obróbce gwintów i są produkowane w wersji prasowanej, szlifowanej i z łamaczem wiórów, aby sprostać różnorodnym potrzebom w zakresie obróbki. Nasze płytki, produkowane z najwyższej jakości gatunków węglika wolframu i precyzyjnie przygotowane krawędzie, zapewniają doskonałą wydajność skrawania, długą żywotność narzędzia i stałą jakość w szerokiej gamie materiałów i zastosowań.
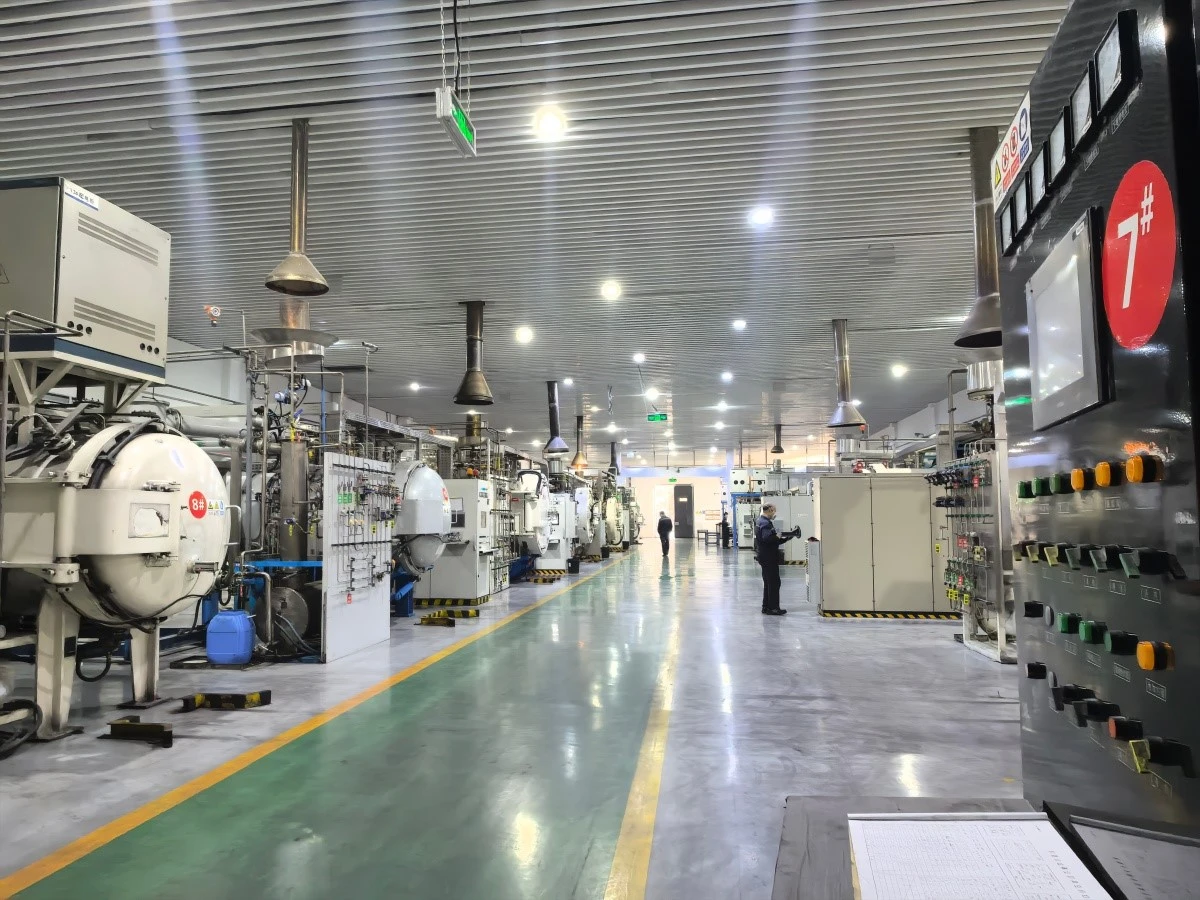
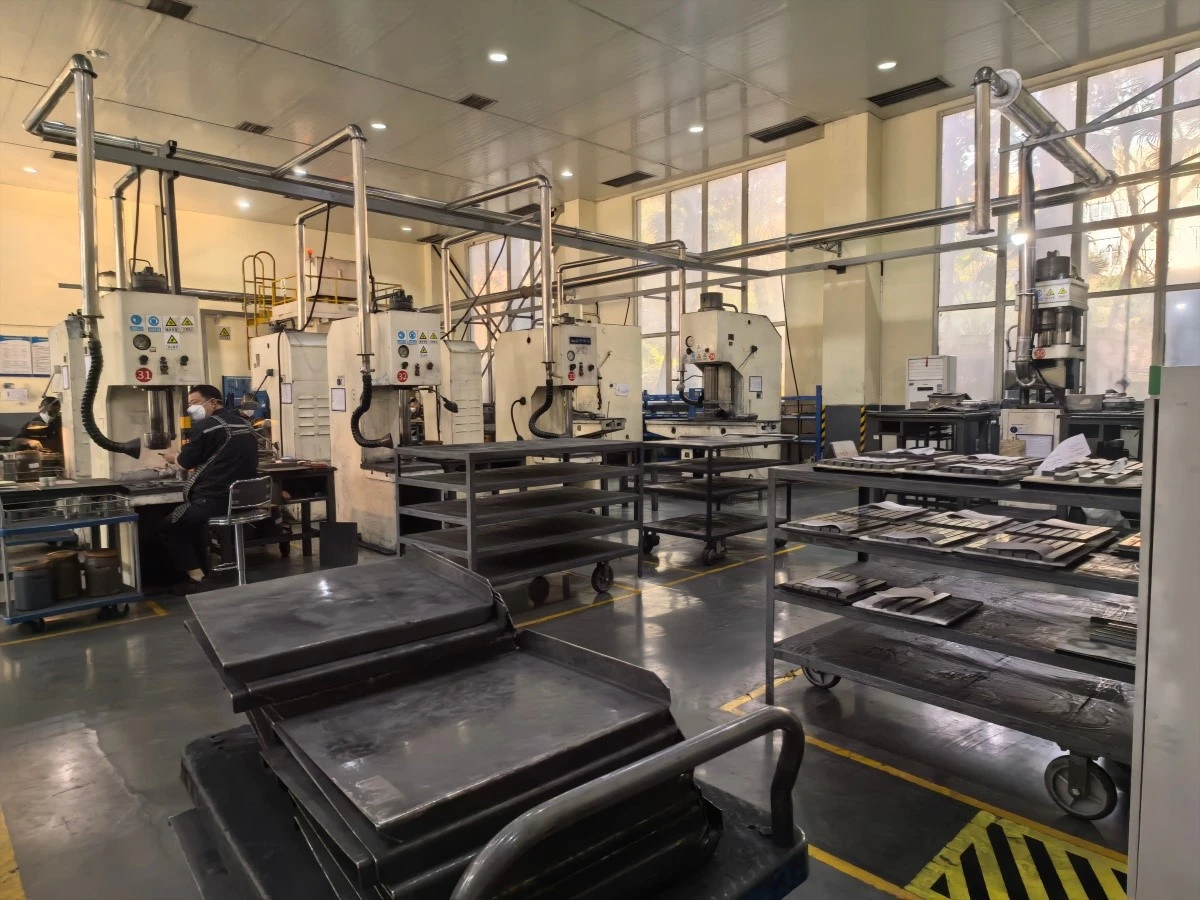
Nasza fabryka produkuje węglikowe płytki CNC w ponad 300 standardowych typach, w tym płytki do toczenia, frezowania, rowkowania i gwintowania w wersjach prasowanych, szlifowanych i łamających wiór. Dzięki zaawansowanym możliwościom prasowania proszków, spiekania i precyzyjnego szlifowania osiągamy stałą jakość krawędzi i dokładność wymiarową. Miesięczna zdolność produkcyjna przekracza 200 000 sztuk, obsługując warsztaty mechaniczne i dystrybutorów narzędzi na całym świecie.


Maszyna testująca

Schemat przepływu produkcji

Pakowanie i dostawa
Uszczelka
1>Umieść towar zamknięty w plastikowej torbie lub plastikowej skrzynce w drewnianym pudełku/kartonie/żelaznym pudełku itp.
2>Inne opakowania zostaną zaakceptowane zgodnie z Twoimi potrzebami.


Często zadawane pytania
P1: Jakie rodzaje płytek CNC produkujecie?
A1: Produkujemy płytki do toczenia, frezowania, rowkowania i gwintowania w wersji prasowanej, szlifowanej i z łamaczem wiórów.
P2: Jakie opcje powlekania są dostępne?
A2: Oferujemy gatunki niepowlekane i powlekane, w tym powłoki TiN, TiAlN i AlCrN, do różnych materiałów i zastosowań.
P3: Jaki jest typowy czas realizacji?
A3: Standardowe typy wysyłane są w ciągu 7-10 dni roboczych; gatunki specjalne wymagają 15-25 dni roboczych.
O aberracji kolorów
Wszystkie zdjęcia produktów przedstawiają fotografię fizyczną. Ze względu na-technologię robienia zdjęć, światło, parametry wyświetlania itp. mogą występować różnice między otrzymanymi obiektami fizycznymi a zdjęciami. Proszę zapoznać się ze zdjęciami fizycznymi.
Odbiór ładunku
Wszystkie nasze produkty przechodzą ścisłą kontrolę i są liczone przed wysyłką. Prosimy o osobiste sprawdzenie towaru po jego otrzymaniu.
Proszę odmówić podpisania i skontaktować się z nami, jeśli okaże się, że numer CTN i model są nieprawidłowe lub produkt jest uszkodzony w transporcie.
Popularne Tagi: płytki z węglika cnc, Chiny producenci, dostawcy, fabryki płytek z węglika cnc, płytki skrawające z węglika spiekanego, Wkładki spawalnicze z węglika spiekanego, Płytki węglikowe CNC, Zaciski maszynowe, Obcinak do gniazd zaworowych


